Tekst opracowany z wykorzystaniem sztucznej inteligencji. Zasady i ograniczenia
Proces kontroli wizualnej polega na dokładnej obserwacji powierzchni badanego materiału za pomocą wzroku lub specjalistycznych przyrządów optycznych. Badanie VT umożliwia identyfikację różnorodnych defektów, takich jak pęknięcia, ubytki materiału, zarysowania, korozja, przetopy, naddatki oraz braki spawalnicze. Ta technika jest niezbędna zarówno podczas wytwarzania nowych elementów, jak i w trakcie regularnych przeglądów obiektów będących w eksploatacji, zapewniając ciągłą kontrolę nad ich stanem technicznym.
Zastosowanie odpowiednich procedur i norm jakościowych gwarantuje rzetelność przeprowadzanych badań. Zgodność z wytycznymi określonymi w normach, takimi jak https://navitest.com.pl/pl/aktualnosci/aktualizacja-normy-pn-en-iso-5817/, pozwala na precyzyjną klasyfikację wykrytych niezgodności oraz ocenę poziomu jakości wykonanych spoin. Znajomość aktualnych standardów technicznych jest niezbędna dla każdego specjalisty zajmującego się kontrolą jakości w spawalnictwie i innych dziedzinach przemysłu metalurgicznego.
Rozwój kompetencji w zakresie badań nieniszczących wymaga zarówno wiedzy teoretycznej, jak i praktycznego doświadczenia. Osoby zainteresowane pogłębieniem umiejętności lub rozpoczęciem kariery w tej branży mogą znaleźć aktualne oferty na stronie https://navitest.com.pl/pl/praca/, która prezentuje możliwości rozwoju zawodowego w obszarze NDT oraz spawalnictwa.
Rodzaje technik stosowanych w badaniach wizualnych
Metody przeprowadzania kontroli wizualnej można podzielić na dwa główne typy, które różnią się sposobem dostępu do badanego obiektu. Wybór odpowiedniej techniki zależy od specyfiki konstrukcji, lokalizacji kontrolowanego obszaru oraz wymagań technicznych określonych w dokumentacji projektowej. Każda z metod wymaga stosowania odmiennego wyposażenia oraz procedur kontrolnych, dostosowanych do konkretnych warunków badania.
Badania bezpośrednie
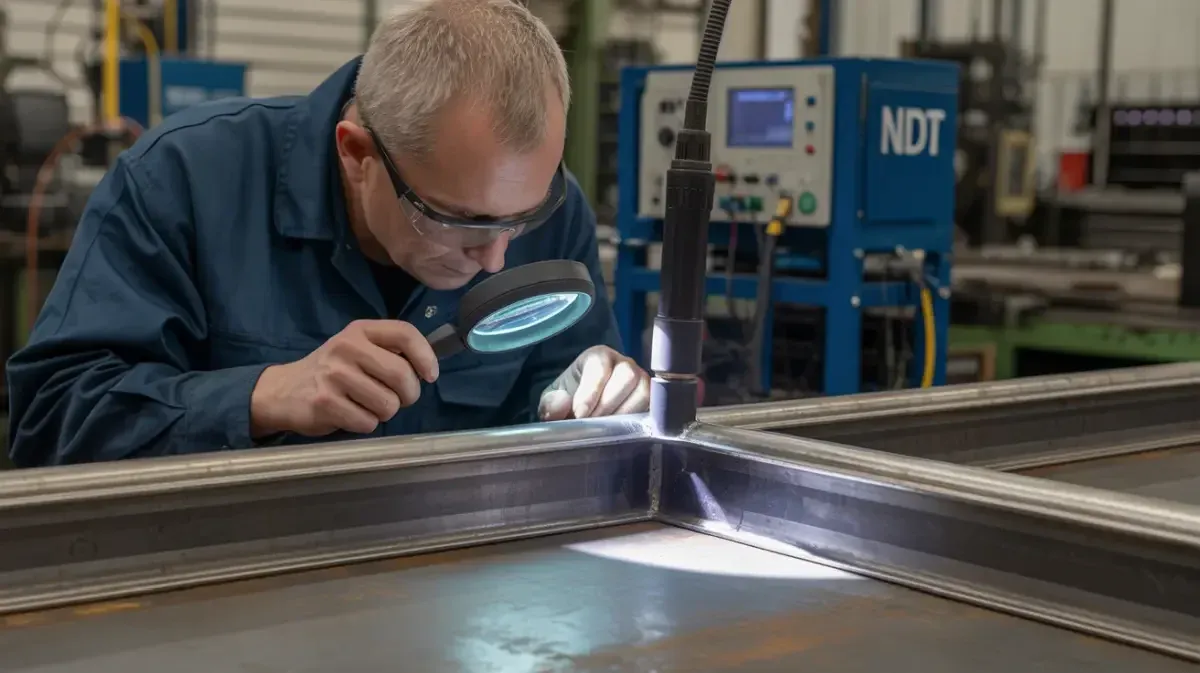
Kontrola bezpośrednia jest prowadzona na powierzchniach łatwo dostępnych dla inspektora, gdzie istnieje nieprzerwana ścieżka optyczna między okiem obserwatora a badanym elementem. Ten rodzaj inspekcji może być wykonywany gołym okiem lub z wykorzystaniem prostych przyrządów powiększających, takich jak lupy ręczne o powiększeniu do 10 razy. Badania bezpośrednie można dodatkowo podzielić na ogólne, obejmujące ocenę kompletności urządzenia oraz jego identyfikację, oraz miejscowe, koncentrujące się na wykrywaniu konkretnych uszkodzeń i odchyłek kształtu.
Podstawowym wymaganiem dla badań bezpośrednich jest odpowiednie przygotowanie powierzchni oraz zapewnienie właściwego oświetlenia. Powierzchnia musi być oczyszczona z wszelkich zanieczyszczeń, takich jak tłuszcze, farby, rdza czy osady, które mogłyby utrudnić wykrycie wad. Natężenie światła powinno wynosić minimum 500 luksów, przy czym preferowane jest oświetlenie zbliżone do naturalnego światła dziennego, co pozwala na najlepszą ocenę barwy i struktury badanego materiału.
Badania zdalne
Inspekcja zdalna jest stosowana w sytuacjach, gdy bezpośredni dostęp do kontrolowanego obszaru jest niemożliwy lub znacznie utrudniony. Do takich miejsc zaliczają się wnętrza długich rurociągów, zbiorników ciśnieniowych, komór spalinowych czy strefy o podwyższonej temperaturze. W tego typu badaniach ścieżka optyczna między obserwatorem a obiektem jest przerwana, a obraz przekazywany jest za pomocą specjalistycznych urządzeń.
Do przeprowadzania kontroli zdalnej wykorzystuje się zaawansowane systemy optyczne, w tym wideoendoskopy wyposażone w miniaturowe kamery CCD, roboty inspekcyjne oraz zautomatyzowane systemy monitorowania. Nowoczesne wideoendoskopy pozwalają nie tylko na obserwację trudno dostępnych miejsc, ale również na rejestrację całego przebiegu badania, wykonywanie pomiarów wykrytych wad oraz archiwizację dokumentacji w formie cyfrowej. Ta możliwość ma szczególne znaczenie przy późniejszej analizie stanu technicznego oraz planowaniu działań naprawczych.
Wyposażenie do przeprowadzania inspekcji wizualnych
Skuteczność kontroli wizualnej w dużej mierze zależy od jakości i odpowiedniego doboru sprzętu pomiarowego oraz przyrządów optycznych. Wybór konkretnych narzędzi powinien być uzależniony od typu badanego obiektu, rodzaju spodziewanych wad oraz poziomu dokładności wymaganego przez obowiązujące normy. Właściwie dobrany zestaw wyposażenia pozwala na precyzyjną identyfikację nawet najmniejszych nieprawidłowości powierzchniowych.
Przyrządy optyczne
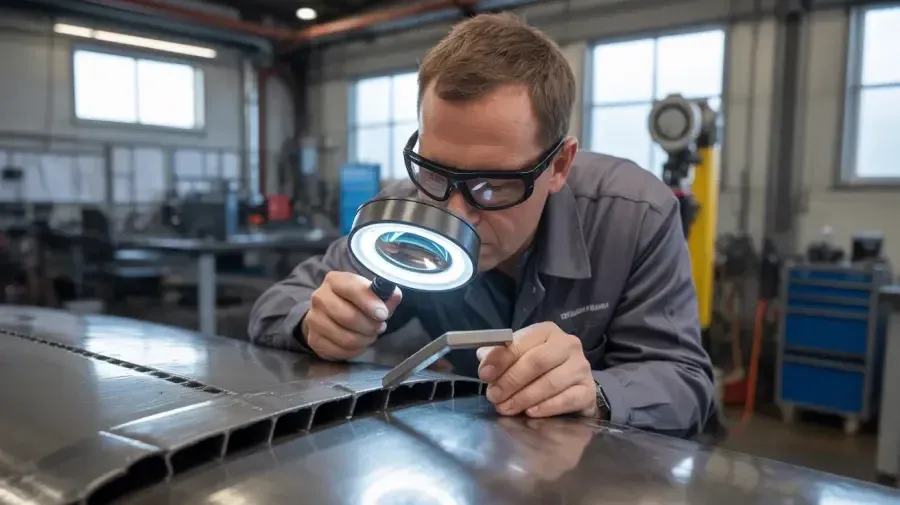
Lupy jednosoczewkowe o powiększeniu do 4 razy są standardowym wyposażeniem inspektorów przeprowadzających rutynowe kontrole, natomiast do badania bardziej odpowiedzialnych konstrukcji stosuje się lupy o powiększeniu do 10 razy. Mikroskopy optyczne znajdują zastosowanie przy kontroli detali wymagających powiększenia od 20 do 1000 razy, umożliwiając analizę mikrostruktury powierzchni oraz wykrywanie mikrouszkodzeń. W trudno dostępnych miejscach wykorzystuje się zestawy lusterkowe wyposażone w zwierciadła płaskie lub wklęsłe, które pozwalają na obserwację obszarów znajdujących się poza bezpośrednim polem widzenia.
Endoskopy stanowią specjalistyczne narzędzie niezbędne przy kontroli wnętrz zamkniętych przestrzeni. Można je podzielić na endoskopy sztywne, zwane także boroskopami, oraz giętkie fiberoskopy, które zapewniają większą elastyczność w manewrowaniu. Większość nowoczesnych endoskopów posiada własny układ oświetlenia LED oraz możliwość podłączenia kamery cyfrowej, co pozwala na dokumentowanie przebiegu badania. Zaawansowane modele umożliwiają również precyzyjny pomiar wymiarów wykrytych wad bezpośrednio podczas inspekcji.
Urządzenia pomiarowe i oświetleniowe
Precyzyjne przyrządy pomiarowe to nieodzowny element wyposażenia inspektora NDT. Do podstawowych narzędzi należą suwmiarki elektroniczne o dokładności do 0,01 mm, spoinomierze służące do kontroli geometrii spoin oraz szczelinomierze pozwalające na pomiar szerokości szczelin i pęknięć. Dodatkowym wyposażeniem są przymiary liniowe, kątomierze oraz szablony do sprawdzania profilu i wymiarów spoin pachwinowych i czołowych.
Odpowiednie oświetlenie ma decydujący wpływ na jakość przeprowadzanej inspekcji. Oświetlacze LED o natężeniu minimum 500 luksów, emitujące światło zbliżone do naturalnego, zapewniają najlepszą widoczność wad i umożliwiają dokładną ocenę barwy powierzchni. W specjalnych zastosowaniach wykorzystuje się również oświetlenie UV do wykrywania śladów pęknięć oraz oświetlenie podczerwone IR do kontroli miejsc o ograniczonej dostępności. Kamery cyfrowe wysokiej rozdzielczości pozwalają na rejestrowanie i archiwizację obrazu badanego obiektu, co jest szczególnie istotne przy tworzeniu kompleksowej dokumentacji technicznej.
Etapy przeprowadzania badania wizualnego
Proces kontroli wizualnej wymaga zastosowania ściśle określonych procedur, które gwarantują powtarzalność wyników oraz ich zgodność z obowiązującymi normami. Systematyczne podejście do każdego etapu badania minimalizuje ryzyko pominięcia istotnych defektów oraz zapewnia kompletną dokumentację stanu technicznego kontrolowanego obiektu. Prawidłowe wykonanie wszystkich kroków procedury jest warunkiem uznania badania za miarodajne.
Przygotowanie do kontroli
Przed rozpoczęciem właściwej inspekcji należy dokładnie oczyścić badaną powierzchnię ze wszelkich zanieczyszczeń, które mogłyby zakłócić widoczność potencjalnych wad. Usunięciu podlegają warstwy kurzu, tłuszczu, farby, rdzy, zgorzeliny spawalniczej oraz innych osadów. W zależności od rodzaju zanieczyszczenia stosuje się metody mechaniczne, takie jak szczotkowanie lub szlifowanie, lub chemiczne z wykorzystaniem odpowiednich rozpuszczalników i środków czyszczących.
Równie istotne jest zapewnienie odpowiednich warunków oświetleniowych oraz dostępu do badanego obszaru. Inspektor powinien sprawdzić, czy natężenie światła osiąga wymagane minimum oraz czy kąt padania światła umożliwia wykrycie płytkich pęknięć i zarysowań. Przed przystąpieniem do badania należy również przygotować niezbędną dokumentację techniczną, w tym rysunki konstrukcyjne, wymagania normatywne oraz protokoły z poprzednich kontroli, które mogą wskazywać na obszary wymagające szczególnej uwagi.
Przeprowadzenie inspekcji
Kontrola rozpoczyna się od ogólnej obserwacji gołym okiem, która pozwala na szybką identyfikację wyraźnych defektów oraz ocenę ogólnego stanu technicznego obiektu. Ten etap obejmuje sprawdzenie kompletności konstrukcji, ocenę geometrii elementów oraz wykrycie ewidentnych uszkodzeń mechanicznych. Po wstępnej ocenie przechodzi się do szczegółowej inspekcji z wykorzystaniem lup i innych przyrządów powiększających.
Podczas dokładnej kontroli inspektor systematycznie przegląda całą powierzchnię, zwracając szczególną uwagę na miejsca szczególnie narażone na powstawanie wad, takie jak spoiny, naroża, połączenia oraz obszary poddane naprężeniom. Wszystkie wykryte niezgodności muszą zostać precyzyjnie zmierzone przy użyciu odpowiednich przyrządów oraz sfotografowane lub sfilmowane dla celów dokumentacyjnych. W przypadku wykrycia krytycznych defektów należy niezwłocznie przerwać dalszą eksploatację obiektu i powiadomić odpowiedzialne osoby.
Dokumentacja i analiza wyników
Każde przeprowadzone badanie musi być udokumentowane w formie protokołu zawierającego wszystkie istotne informacje o kontrolowanym obiekcie, zastosowanej metodzie oraz uzyskanych wynikach. Protokół powinien zawierać dane identyfikacyjne obiektu, datę i miejsce badania, wykaz zastosowanego wyposażenia, warunki przeprowadzenia kontroli oraz szczegółowy opis wszystkich wykrytych wad z podaniem ich lokalizacji, typu i wymiarów.
Analiza wyników polega na porównaniu wykrytych niezgodności z kryteriami akceptacji określonymi w obowiązujących normach oraz dokumentacji technicznej. Na podstawie tej analizy inspektor wydaje opinię o stanie technicznym obiektu oraz formułuje zalecenia dotyczące ewentualnych działań naprawczych lub dalszej eksploatacji. W przypadku stwierdzenia niezgodności przekraczających dopuszczalne limity, obiekt nie może być dopuszczony do użytkowania do czasu wykonania odpowiednich napraw i ponownej kontroli.
Typowe wady wykrywane podczas kontroli wizualnych
Badania wizualne pozwalają na identyfikację szerokiego spektrum defektów powierzchniowych, których charakter i nasilenie zależy od rodzaju materiału, technologii wytwarzania oraz warunków eksploatacji. Znajomość typowych rodzajów wad oraz ich przyczyn jest niezbędna dla prawidłowej interpretacji wyników kontroli oraz planowania działań prewencyjnych. Wczesne wykrycie defektów zapobiega ich rozwojowi i potencjalnym awariom.
Wady spawalnicze
Najbardziej powszechne niezgodności w złączach spawanych obejmują pęknięcia, które mogą występować zarówno w spoinie, jak i w strefie wpływu ciepła. Pęknięcia podłużne są szczególnie niebezpieczne, ponieważ mogą propagować się pod wpływem naprężeń eksploatacyjnych, prowadząc do katastrofalnego zniszczenia konstrukcji. Równie istotne są pęknięcia poprzeczne oraz pęknięcia kraterowe, które powstają na końcu spoiny w wyniku nieprawidłowego zakończenia procesu spawania.
Przetopy stanowią kolejną grupę defektów wynikających z nadmiernej energii spawania, która powoduje nadtopienie materiału rodzimego i utworzenie otworu w dolnej części spoiny. Podtopienia i braki przetopu powstają natomiast w wyniku niewystarczającej penetracji, co skutkuje niepełnym połączeniem spawanych elementów. Naddatki i nadlewy są konsekwencją nadmiaru materiału dodatkowego, który może tworzyć ostre krawędzie stanowiące koncentratory naprężeń.
Defekty powierzchniowe i geometryczne
Pory i wtrącenia niemetaliczne to wady wewnętrzne, które w przypadku wystąpienia na powierzchni są łatwo wykrywalne metodą wizualną. Zarysowania i zadrapania powstają najczęściej w wyniku niewłaściwego obchodzenia się z materiałem podczas transportu lub montażu. Korozja, spękania i ubytki materiału rozwijają się typowo w trakcie eksploatacji pod wpływem czynników środowiskowych lub mechanicznych.
Niezgodności wymiarowe obejmują odchyłki kształtu, nieprawidłową geometrię spoin oraz niedopasowanie łączonych elementów. Szczególną uwagę należy zwrócić na kąt rowka spawalniczego, który ma bezpośredni wpływ na jakość wykonanej spoiny oraz jej właściwości wytrzymałościowe. Zanieczyszczenia powierzchni, choć pozornie mało istotne, mogą prowadzić do problemów w kolejnych etapach produkcji lub wpływać na adhezję powłok ochronnych.
Wymagane kwalifikacje personelu badawczego
Przeprowadzanie badań nieniszczących metodą wizualną wymaga posiadania odpowiednich kompetencji technicznych oraz certyfikatów potwierdzających kwalifikacje. System certyfikacji inspektorów w Polsce opiera się na normie PN-EN ISO 9712, która określa trzy poziomy kompetencji odpowiadające różnym zakresowi uprawnień. Zdobycie certyfikatu wymaga ukończenia specjalistycznego szkolenia, zdania egzaminu teoretycznego i praktycznego oraz udokumentowania odpowiedniego doświadczenia zawodowego.
Poziomy certyfikacji
Poziom pierwszy uprawnia do przeprowadzania badań zgodnie z pisemnymi instrukcjami oraz pod nadzorem personelu wyższego stopnia. Inspektor pierwszego stopnia może wykonywać rutynowe kontrole, dokumentować wyniki oraz obsługiwać podstawowe wyposażenie, jednak nie jest uprawniony do samodzielnej interpretacji wyników ani wydawania raportów końcowych. Ten poziom stanowi etap wstępny w karierze specjalisty NDT, wymagający minimum 3 miesięcy praktycznego doświadczenia.
Drugi poziom kwalifikacji umożliwia samodzielne przeprowadzanie badań, interpretację wyników zgodnie z normami i procedurami oraz sporządzanie pisemnych raportów z inspekcji. Inspektor drugiego stopnia może również nadzorować pracę personelu pierwszego stopnia oraz opracowywać instrukcje technologiczne dla standardowych zastosowań. Uzyskanie certyfikatu poziomu drugiego wymaga minimum 12 miesięcy udokumentowanego doświadczenia w badaniach wizualnych.
Trzeci poziom to najwyższy stopień certyfikacji, który uprawnia do pełnej odpowiedzialności za wszystkie aspekty badań nieniszczących w danej metodzie. Inspektor trzeciego stopnia może opracowywać i zatwierdzać procedury badawcze, interpretować wyniki w niestandardowych sytuacjach, szkolić personel niższych stopni oraz pełnić funkcję nadzorczą w całej organizacji. Wymaga to minimum 36 miesięcy doświadczenia zawodowego oraz zdania zaawansowanego egzaminu obejmującego szeroką wiedzę teoretyczną i praktyczną.
Normy i standardy dotyczące badań wizualnych
Wykonywanie kontroli wizualnych podlega rygorystycznym wymaganiom określonym w krajowych i międzynarodowych normach technicznych. Znajomość i stosowanie aktualnych standardów jest obowiązkowa dla wszystkich inspektorów oraz podmiotów świadczących usługi w zakresie badań nieniszczących. Normy definiują procedury badawcze, wymagania dotyczące wyposażenia, kwalifikacje personelu oraz kryteria akceptacji wykrytych wad.
Podstawowe normy proceduralne
Norma PN-EN 13018 zawiera zasady ogólne dotyczące prowadzenia badań wizualnych, określając wymagania dla warunków inspekcji, przygotowania powierzchni oraz dokumentowania wyników. Uzupełnieniem jest norma PN-EN 13927 regulująca parametry wyposażenia wykorzystywanego w kontrolach wizualnych, w tym wymagania dla lup, oświetlaczy oraz przyrządów pomiarowych. Norma PN-EN ISO 17637 koncentruje się specyficznie na badaniach wizualnych złączy spawanych, definiując szczegółowe procedury kontroli przed, w trakcie oraz po zakończeniu procesu spawania.
Standard PN-EN ISO 17635 ustanawia zasady ogólne dotyczące badań nieniszczących spoin w metalach, obejmując nie tylko metodę wizualną, ale również jej powiązania z innymi technikami NDT. Norma PN-ISO 3058 reguluje dobór lup o małych powiększeniach, określając ich parametry optyczne oraz wymagania dotyczące jakości obrazu. Te dokumenty normatywne stanowią podstawę dla opracowywania wewnętrznych procedur zakładowych oraz instrukcji technologicznych.
Kryteria akceptacji wad spawalniczych
Norma PN-EN ISO 5817 definiuje trzy poziomy jakości złączy spawanych oznaczone jako B, C oraz D, gdzie poziom B reprezentuje najwyższe wymagania jakościowe, a poziom D określa minimalne akceptowalne standardy. Dla każdego poziomu norma precyzyjnie określa dopuszczalne wymiary poszczególnych typów niezgodności spawalniczych, uwzględniając rodzaj materiału, grubość elementów oraz przeznaczenie konstrukcji. Klasyfikacja niezgodności opiera się na normie PN-EN ISO 6520-1, która zawiera szczegółową terminologię oraz ilustracje geometrycznych defektów spawalniczych.
Wybór odpowiedniego poziomu jakości zależy od wymagań konstrukcyjnych oraz warunków eksploatacji spawanego obiektu. Konstrukcje odpowiedzialne, takie jak zbiorniki ciśnieniowe, rurociągi przesyłowe czy elementy mostów, wymagają spełnienia poziomu B, który dopuszcza jedynie minimalne odchyłki od idealnej geometrii spoiny. Poziom C stosowany jest w typowych aplikacjach przemysłowych, gdzie wymagania wytrzymałościowe są umiarkowane. Poziom D znajduje zastosowanie w konstrukcjach o niskiej odpowiedzialności, gdzie aspekty estetyczne przeważają nad wymaganiami wytrzymałościowymi.
Praktyczne wskazówki dla inspektorów
Efektywność kontroli wizualnej w znacznym stopniu zależy od doświadczenia inspektora oraz stosowania sprawdzonych praktyk terenowych. Poniższe zalecenia wynikają z wieloletniej praktyki specjalistów NDT i mają na celu zwiększenie skuteczności wykrywania wad oraz poprawę jakości dokumentacji. Konsekwentne stosowanie tych zasad minimalizuje ryzyko pominięcia istotnych defektów oraz skraca czas niezbędny do przeprowadzenia kompleksowej inspekcji.
Optymalizacja warunków kontroli
Najlepsze efekty uzyskuje się przeprowadzając inspekcję w warunkach naturalnego światła dziennego o natężeniu 1000-1500 luksów, co znacznie przekracza minimalne wymagania normowe. W przypadku konieczności stosowania sztucznego oświetlenia należy wykorzystywać lampy LED o temperaturze barwowej 5000-6500 K, która najbardziej zbliżona jest do światła słonecznego. Kąt padania światła powinien być zmieniany podczas kontroli, co pozwala na wykrycie płytkich zarysowań oraz pęknięć, które przy oświetleniu czołowym mogą pozostać niewidoczne.
Szczególną uwagę należy zwrócić na czystość przyrządów optycznych, których zabrudzenie może prowadzić do błędnej interpretacji obserwowanych detali. Lupy i soczewki endoskopów powinny być regularnie czyszczone przy użyciu specjalistycznych środków nie pozostawiających smug. Przed każdym użyciem warto sprawdzić kalibrację przyrządów pomiarowych, co gwarantuje dokładność wykonywanych pomiarów geometrycznych.
Metodyka systematycznej kontroli
Inspekcję należy prowadzić według ustalonego schematu, systematycznie przemieszczając się od jednego końca kontrolowanego obszaru do drugiego, co minimalizuje ryzyko pominięcia fragmentów powierzchni. Pomocne jest podzielenie dużych obszarów na mniejsze sektory oraz oznaczanie już sprawdzonych fragmentów. Wszystkie podejrzane miejsca powinny być dodatkowo kontrolowane przy większym powiększeniu oraz przy zmienionym kącie oświetlenia.
W przypadku wykrycia wady należy niezwłocznie wykonać jej precyzyjny pomiar oraz dokumentację fotograficzną z dołączoną skalą pozwalającą na określenie rzeczywistych wymiarów defektu. Fotografie powinny zawierać zarówno ujęcia ogólne pokazujące lokalizację wady na obiekcie, jak i zbliżenia prezentujące jej szczegółową charakterystykę. Warto również naniesić trwałe oznaczenie bezpośrednio na obiekcie, co ułatwi późniejszą lokalizację defektu podczas ewentualnych napraw.
Najczęstsze pytania dotyczące badań VT
Jakie są minimalne wymagania dotyczące oświetlenia podczas badań wizualnych?
Zgodnie z normą PN-EN 13018 minimalne natężenie oświetlenia na kontrolowanej powierzchni powinno wynosić 500 luksów dla badań ogólnych i miejscowych. W praktyce zaleca się stosowanie oświetlenia o natężeniu 1000-1500 luksów, co znacząco poprawia widoczność drobnych defektów. Źródło światła powinno emitować promieniowanie zbliżone do naturalnego światła dziennego o temperaturze barwowej 5000-6500 K.
Czy badania wizualne mogą wykryć wady wewnętrzne materiału?
Metoda wizualna VT służy przede wszystkim do wykrywania defektów powierzchniowych oraz geometrycznych niezgodności. Wady wewnętrzne, takie jak pory, wtrącenia czy pęknięcia znajdujące się pod powierzchnią materiału, mogą być wykryte wizualnie tylko wtedy, gdy manifestują się na powierzchni w postaci lokalnych deformacji lub pęknięć przebijających. Do wykrywania defektów wewnętrznych stosuje się inne metody NDT, takie jak badania ultradźwiękowe lub radiograficzne.
Jak często należy powtarzać kontrole wizualne obiektów w eksploatacji?
Częstotliwość kontroli okresowych zależy od typu obiektu, warunków eksploatacji oraz wymagań określonych w dokumentacji technicznej lub przepisach prawnych. Urządzenia ciśnieniowe wymagają kontroli co 12-24 miesiące, konstrukcje stalowe mostów kontrolowane są zazwyczaj co 6-12 miesięcy, natomiast instalacje przemysłowe mogą wymagać inspekcji nawet częściej w zależności od środowiska pracy. Dokładne terminy określa właściciel obiektu we współpracy z uprawnionym inspektorem.
Czy inspektor może przeprowadzać badania wizualne obiektów wykonanych przez własnego pracodawcę?
Zasady niezależności inspektora są regulowane przez normy oraz przepisy krajowe. W przypadku badań odbiorczych oraz kontroli obiektów podlegających nadzorowi technicznemu, inspektor nie może być bezpośrednio zaangażowany w proces wytwarzania kontrolowanego elementu. Dopuszczalne są natomiast kontrole międzyoperacyjne wykonywane przez personel własny zakładu produkcyjnego, pod warunkiem posiadania odpowiednich kwalifikacji oraz zachowania procedur zapewniających obiektywność oceny.
Jakie są konsekwencje wykrycia niezgodności przekraczających kryteria akceptacji?
W przypadku stwierdzenia wad przekraczających dopuszczalne limity określone w normach lub specyfikacjach technicznych, kontrolowany obiekt nie może być dopuszczony do eksploatacji. Producent lub eksploatujący ma obowiązek wykonać naprawę defektu zgodnie z zatwierdzoną procedurą naprawczą oraz poddać naprawiony obszar ponownej kontroli. Jeśli naprawa nie jest możliwa lub ekonomicznie uzasadniona, wadliwy element podlega wymianie lub złomowaniu.
Redakcja · wszystkie artykuły